

Aluminiumsekstruderingsprofiler: Proces, legeringer og designvejledning
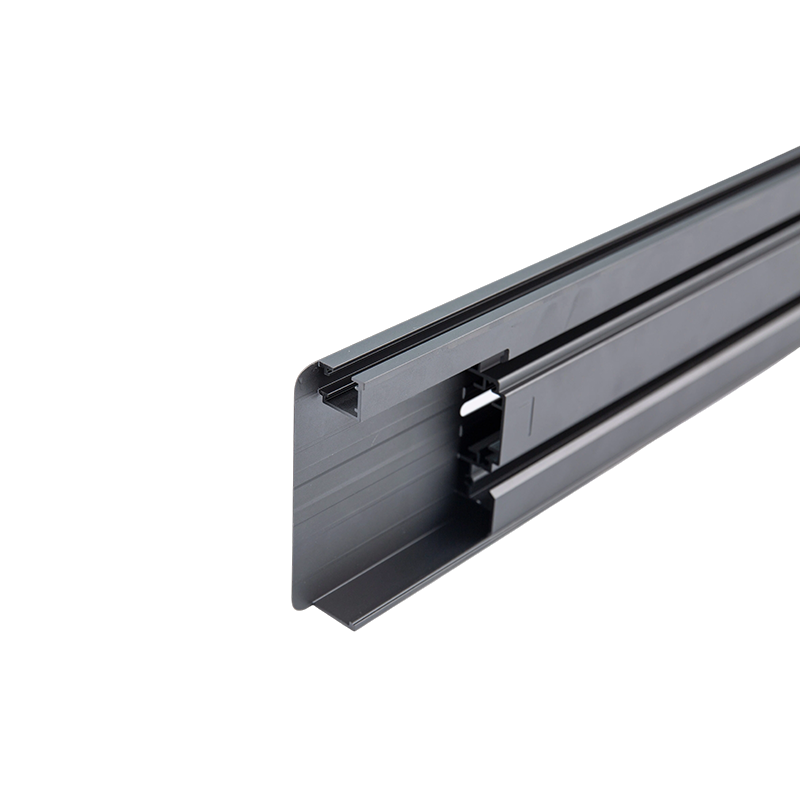
Ekstrusionsprofiler af aluminium er næsten-netformede komponenter dannet ved at tvinge en opvarmet aluminiumstang gennem en specialfremstillet stålmatrice, der kombinerer næsten ubegrænset tværsnitsdesignfrihed, et styrke-til-vægt-forhold omkring en tredjedel af stål, og værktøjsomkostninger typisk under $3.000. Denne kombination gør ekstrudering til den mest økonomiske rute for højvolumen lineære metaldele, med en global produktion på over 27 millioner tons om året.
Fra vinduesrammer og køleplader til batteribakker til elbiler, ekstruderede profiler berører næsten alle brancher. Denne vejledning nedbryder de fem faktorer, der bestemmer prisen og kvaliteten af en profil: fremstillingsprocessen, legeringsvalg, designregler, tolerancestandarder og overfladefinish.
Sådan fungerer aluminiumekstruderingsprocessen
Mere end 90 % af aluminiumsprofilerne fremstilles ved direkte ekstrudering, hvor en stempel skubber emnet i samme retning, som metal strømmer gennem matricen. En komplet produktionslinje følger denne sekvens:
- Billetopvarmning — 6063-seriens billets skæres og opvarmes til 420-480°C , blød nok til at flyde, men aldrig smeltet.
- Forberedelse af matrice - H13-værktøjsstålmatricen er forvarmet til omkring 450-500°C for at forhindre termisk stød og sikre en jævn metalstrøm.
- Ekstrudering — en hydraulisk cylinder anvendes 1.500–15.000 tons kraft , der skubber metal gennem matriceåbningen med 3-180 m/min afhængigt af legering og geometri.
- Slukning — kontrolleret luft- eller vandkøling ved udgangssluserne i den metallurgiske struktur; 6061 kræver slukning af vand for at nå T6-egenskaber.
- Udstrækning — profiler strækkes 1-3 % at rette dem ud og lindre indre stress.
- Skæring og ældning — profiler skæres til i længden og ældes kunstigt: T5-temperering bages ved ca. 180°C i 4-6 timer, mens T6 tilføjer en opløsningsbehandling nær 530°C før ældning.
Valg af den rigtige legering: 6063 vs 6061 vs 6005A
6063 tegner sig for omkring 80% af arkitektoniske profiler takket være dens fremragende overfladekvalitet og ekstruderbarhed, mens 6061 er standard for strukturelle dele, der har brug for højere styrke. De mest almindelige ekstruderingslegeringer sammenlignes som følger:
| Legering & temperament | Trækstyrke (MPa) | Yield Strength (MPa) | Forlængelse (%) | Typiske applikationer |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Vinduesrammer, trim, LED køleplader |
| 6063-T6 | 205 | 170 | 10 | Dekorative profiler, møbelrør |
| 6061-T6 | 310 | 276 | 8 | Strukturelle rammer, biler, marine |
| 6005A-T6 | 260 | 215 | 9 | Lastbilkarosserier, stiger, skinnekøretøjer |
| 6082-T6 | 310 | 260 | 8 | Broer, kraner, europæisk konstruktionsarbejde |
To yderligere faktorer afgør ofte valget: termisk ledningsevne og styrkeloftet. 6063 leder varme ved ca. 200 W/m·K mod ca. 167 W/m·K for 6061 , hvilket er grunden til, at LED- og CPU-køleplader næsten altid er 6063. Når belastninger overstiger, hvad 6061 kan klare, eksisterer 7075 (572 MPa trækstyrke), men er sjældent ekstruderet — det er svært at forme og koster 2-3× mere, så de fleste designere fortykker sektionen i stedet for at skifte legeringer.

Designregler, der kontrollerer omkostninger og kvalitet
En ekstruderingsmatrice opfører sig som et elastisk værktøj: Hvert geometrisk træk i din profil ændrer, hvordan metal flyder, og hvor længe matricen overlever. Fire regler driver det meste af omkostningsforskellen mellem en billig profil og en dyr.
Vægtykkelse
Den praktiske minimumsvæg er omkring 1,0 mm for 6063 og omkring 1,5 mm for 6061, men vægge under 1,2 mm øger skrotmængden og risikoen for afbøjning af matricen. Da råmateriale typisk repræsenterer 60-75 % af delomkostningerne, er fjernelse af 0,5 mm fra en ikke-kritisk væg ofte det mest effektive omkostningsreduktionstrin, der findes.
Omskrivende cirkel og pressestørrelse
Hver profil skal passe inden for matricens omskrivende cirkel, og cirkeldiameteren bestemmer, hvilken presse - og dermed hvilket prisniveau - din ordre kører på:
| Billet diameter | Typisk pressestyrke | Max omskrivende cirkel |
|---|---|---|
| 152 mm | 1.500–1.800 t | ~125 mm |
| 7 tommer (178 mm) | 2.000–2.500 t | ~165 mm |
| 9 tommer (229 mm) | 3.000–3.500 t | ~230 mm |
| 12 tommer (305 mm) | 5.000 t og derover | ~320 mm |
Ved at holde cirklen under ca. 165 mm holdes profilen på en almindelig 7-tommer presse og undgår det tillæg, der pålægges større presser.
Geometribalance og dørvenlige funktioner
- Hold tværsnit så symmetriske som muligt - asymmetriske profiler bøjer og vrider sig ved matriceudgangen, hvilket tilføjer opretningsarbejde og skrot.
- Begræns spaltedybden til ca. 3× spaltebredden; dybere, tyndere "tunger" afbøjes under tryk og forårsager dimensionsvariationer.
- Tilføj hjørneradier på mindst 0,5 mm for at reducere spændingskoncentrationen, forbedre metalflowet og forlænge matricens levetid.
- Hule sektioner kræver koøjematricer og producerer altid svejsesømme - placer sømme væk fra højspænding eller synlige overflader.
Dimensionelle tolerancer og standarder
Toleranceklasse er en af de hyppigst overspecificerede - og overbetalte - elementer på en tegning. Standardtolerancer dækker de fleste strukturelle og arkitektoniske arbejder; præcisionsklasser bør reserveres til sammenkoblingsdele og mekaniske samlinger.
| Standard | Region | Typisk tolerance (mål ≤ 30 mm) | Typisk brug |
|---|---|---|---|
| EN 12020-2 | Europa | ±0,10 mm | Præcisionssamlinger, glidende og parringsdele |
| EN 755-9 | Europa | ±0,20 mm | Generelle strukturelle og arkitektoniske profiler |
| ASTM B221 | Nordamerika | ±0,15–0,25 mm | Strukturelt, arkitektonisk og marine arbejde |
| GB/T 5237 | Kina | ±0,15 mm (høj kvalitet) | Eksporter arkitektoniske profiler |
Ud over tværsnitsdimensioner, specificer rethed (typisk 1-2 mm pr. meter) , snoning og fladhed for lange eller brede profiler, da disse formtolerancer styres separat inden for EN 755-9 og EN 12020-2.

Overfladefinish og deres afvejninger
Mill finish er fri og tilstrækkelig til skjulte strukturelle dele, men de fleste profiler får en funktionel eller dekorativ belægning. Valget påvirker hovedsageligt korrosionsbestandighed, farvemuligheder og omkostninger:
- Anodisering — vokser et 5-25 μm oxidlag med overfladehårdhed på 300-500 HV; standarden for køleplader, trim og marinedele, og det bevarer det metalliske look.
- Pulverlakering — påfører en 60-120 μm polymerfilm i 200 RAL-farver; den arkitektoniske standard, med Qualicoat Klasse 2-systemer vurderet til 10 år udendørs.
- Elektroforetisk belægning (e-coat) — afsætter en 15-35 μm transparent film med fremragende ensartethed, ofte kombineret med anodisering.
- PVDF belægning — et 25-40 μm fluorpolymersystem med 20 års vejrbestandighed, specificeret til gardinvægge og kystfacader.
- Træ-korn sublimering — overfører træmønstre til en pulverlakeret base til dekorative interiørprofiler.
Anodisering og pulverbelægning hver især tilføjer 10-25 % til delomkostninger afhængig af filmtykkelse og farve, med lys-dip og metallisk anodiseret finish i toppen af dette område.
Ansøgninger og de fire omkostningsdrivere
Efterspørgslen efter ekstruderede profiler koncentreres på fem store markeder:
- Byggeri og anlæg — omkring 30 % af det globale volumen: vindues- og dørrammer, gardinvægge, rækværk.
- Transport — omkring 25 %: Batteribakker til elbiler, kofangerbjælker og karosserier til jernbanevogne, for det meste i 6061 og 6005A.
- Elektronik og termisk styring — LED-armaturer og CPU-køleplader, der udnytter 6063's ledningsevne på 200 W/m·K.
- Solenergi — 6063-T5 rammer og monteringsskinner til de fleste PV-moduler.
- Industriel automation — T-slot-rammesystemer (4040, 4080, 8080-serien) til maskinafskærmninger, transportører og arbejdsstationer.
Hvad bestemmer prisen på en profil
- Råstof — LME-aluminiumprisen plus regional præmie repræsenterer typisk 60–75 % af de samlede delomkostninger , så profilpriser følger metalmarkederne tæt.
- Konverteringskompleksitet — tynde vægge, hule sektioner og snævre tolerancer presser ekstruderings- og ældningsomkostningerne, typisk $0,5-1,5 pr. kg.
- Værktøj — en H13-stålmatrice koster 800-3.000 $ en gang og holder normalt til mere end 100 tons produktion, så prisen på matrice pr. del bliver ubetydelig i volumen.
- Færdig og bestil antal — overfladebehandling tilføjer 10-25%, og de fleste møller sætter minimumsordrer på 300-500 kg pr. profil.
For de fleste projekter, standardspecifikationen er 6063-T5 med standard EN 755-9 eller ASTM B221 tolerancer og en anodiseret eller pulverlakeret finish ; skift kun til 6061-T6, når strukturelle belastninger kræver det, og betal kun for præcisionstolerancer på overflader, der virkelig passer til andre komponenter. Få vægtykkelse, omskrivende cirkel og symmetri lige på tegningen, og ekstrudering vil give den laveste pris pr. meter af enhver metalformningsproces.
Forrige indlæg
CNC aluminium ekstrudering: proces, omkostninger og bearbejdningsvejledning
Næste indlæg
Ingen næste artikel
Adresse
nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtig menu
Tilmeld nyhedsbrev
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenter af tilpassede aluminiumsekstruderinger

