

Anodiseret aluminiumsekstrudering: typer, tykkelsesgrader og legeringsvalg
To ekstruderingsforløb efterlader den samme matrice på det samme skift. Man vender tilbage fra anodiseringslinjen med en jævn champagnetone; den anden kommer tilbage mælkeagtig på den ene side og mørkere langs svejselinjen. Anodizeren tager normalt skylden, men årsagen er oftere opstrøms: legeringskemi, bratkølingshastighed, matricetilstand eller den måde, profilerne sad på stativet.
Det korte svar først: anodiseret aluminiumsekstrudering er ikke belagt metal. Anodisering omdanner den ydre overflade af en profil til et aluminiumoxidlag, der er vokset fra selve aluminiumet, hvorfor finishen modstår afslag, holder farve udendørs og kan farves, forsegles eller hærdes til slid. At holde dette resultat stabilt på tværs af batcher afhænger af beslutninger, der er truffet længe før stativerne kommer ind i tanken.
Hvad anodisering gør ved en ekstruderet profil
Inde i tanken bliver ekstruderingen til anoden i en fortyndet syreelektrolyt. Jævnstrøm driver ilt til overfladen, hvor det binder med aluminium for at danne aluminiumoxid. Laget vokser ind i metallet såvel som udad fra den oprindelige overflade, så en færdig profil måler større end den rå ekstrudering med en brøkdel af belægningens tykkelse på hver side. En 20 mikron belægning kan tilføje omkring 8 til 10 mikron pr. side, nok til at have betydning for en prespasning eller en glidende samling.
To strukturelle detaljer driver alt andet. Det som dannede oxid er porøst, og disse mikroskopiske porer accepterer organisk farvestof til at producere champagne, bronze, sort eller en brugerdefineret farve. Derefter skal porerne lukkes. Forsegling i varmt deioniseret vand, nikkelacetat eller et koldt nikkel-fluorid-system låser farvestoffet inde og genopretter korrosionsevnen. Dårlig forsegling dukker op senere: en profil, der har bestået en saltspraykontrol i laboratoriet, kan misfarves inden for en sæson udendørs.
Hvorfor anodiserede profiler overlever påførte belægninger
- Korrosionsbestandighed: et korrekt forseglet oxidlag er kemisk stabilt, og anodiserede 6063 og 6061 profiler gennemgår rutinemæssigt flere hundrede timers neutral saltspraytest.
- Slag og slid: Oxidet er hårdere end aluminiumet under det og integreret i overfladen, så det kan ikke skrælle eller flage ved en bulet kant, som en malingsfilm kan.
- Farvestabilitet: finishen er uorganisk og kridter ikke under ultraviolet eksponering, som mange organiske belægninger gør.
- Dielektrisk overflade: det anodiske lag leder ikke elektricitet, hvilket passer til fatningshuse og andre elektriske profiler, hvor overfladen skal isoleres.
- Vedligeholdelse: mild sæbe, varmt vand og en blød klud genopretter overfladen. Ingen voksning og ingen touch-up.
To afvejninger hører hjemme på tegningen. Anodisk oxid er en termisk barriere, så en køleplade bør kun bære et tyndt Type II-lag, typisk 5 til 10 mikrometer, medmindre overfladen virkelig har brug for slidstyrke. Hård anodisering ved 40 til 50 mikron overlever slid langt bedre, men tilføjer målbar termisk modstand og reducerer træthedsstyrke ved skarpe hjørner. Den anden afvejning er dimensionel: fordi laget bygger på enhver overflade, har hårde anodiserede dele brug for generøse tolerancer og sædvanligvis maskering på gevind og boringer.
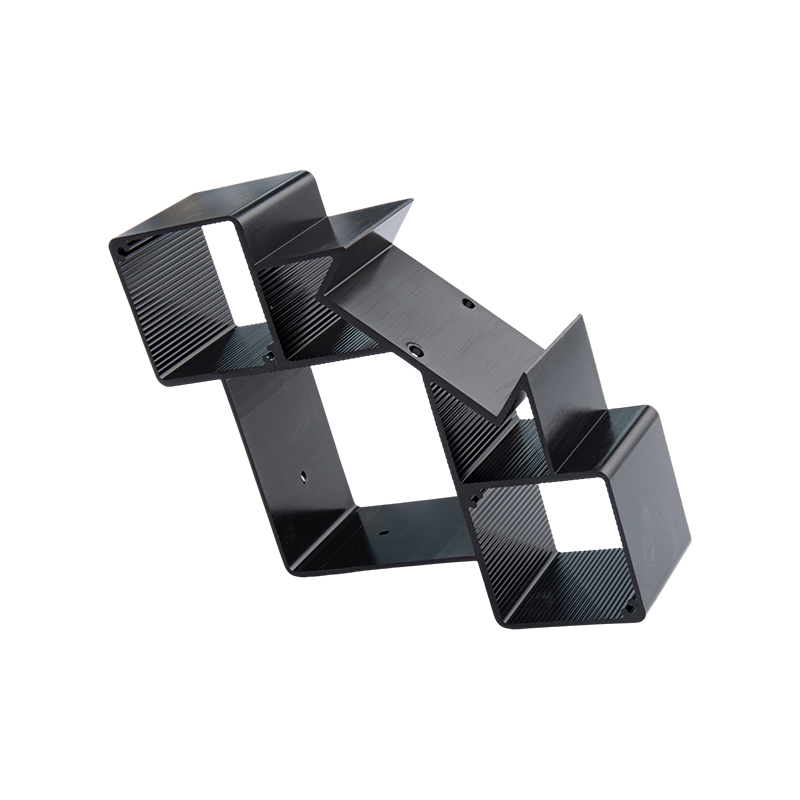
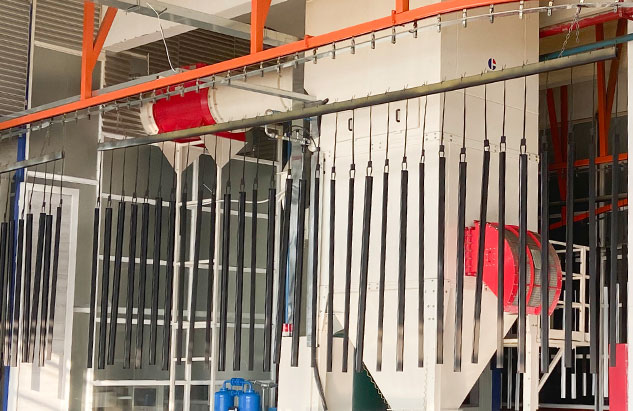 Hård anodiseringsservice for komponenter i aluminiumslegering Anvendes til tykke slidbestandige oxidlag med processtyring, tætning og tykkelsesmuligheder, der er velegnet til krævende bil-, rumfarts-, maskineri og værktøjsdele. Se produkt →
Type I, Type II og Type III: Matchende betegnelse til pligt
De fleste specifikationer refererer til MIL-A-8625 eller en tilsvarende standard, og typenummeret fortæller efterbehandleren, hvilket elektrolyt- og tykkelsesområde der skal arbejdes med.
| Betegnelse | Elektrolyt | Typisk tykkelse | Overflade hårdhed | Hvor det passer |
|---|---|---|---|---|
| Type I, chromsyre | Chromsyre | 0,0001 til 0,0007 tommer (2,5 til 18 mikron) | Lav | Tynde lag på træthedsfølsomme eller komplekse dele med minimal dimensionsændring |
| Type II, svovlsyre | Svovlsyre | 0,0002 til 0,0010 tommer (5 til 25 mikron) | Moderat | Arkitektonisk, apparatur og generel korrosionsbestandighed, og grundlaget for de fleste farvede farver |
| Type III, hård anodiseret | Svovlsyre, lower temperature | 0,0005 til 0,0045 tommer (13 til 114 mikron), ofte 2 mil | Høj, omkring 400 til 500 HV | Slidflader, glidende komponenter og dele, der skal modstå slid |
Klasse tilføjer en anden dimension: Klasse I betyder ufarvet, Klasse II betyder farvet. Arkitektoniske projekter går ofte længere og skriver en AA-betegnelse som AA-M12C22A41 ind i indkøbsordren, som fastholder belægningstykkelsen sammen med farve og glans i stedet for at overlade udseendet til efterbehandlerens bedømmelse.
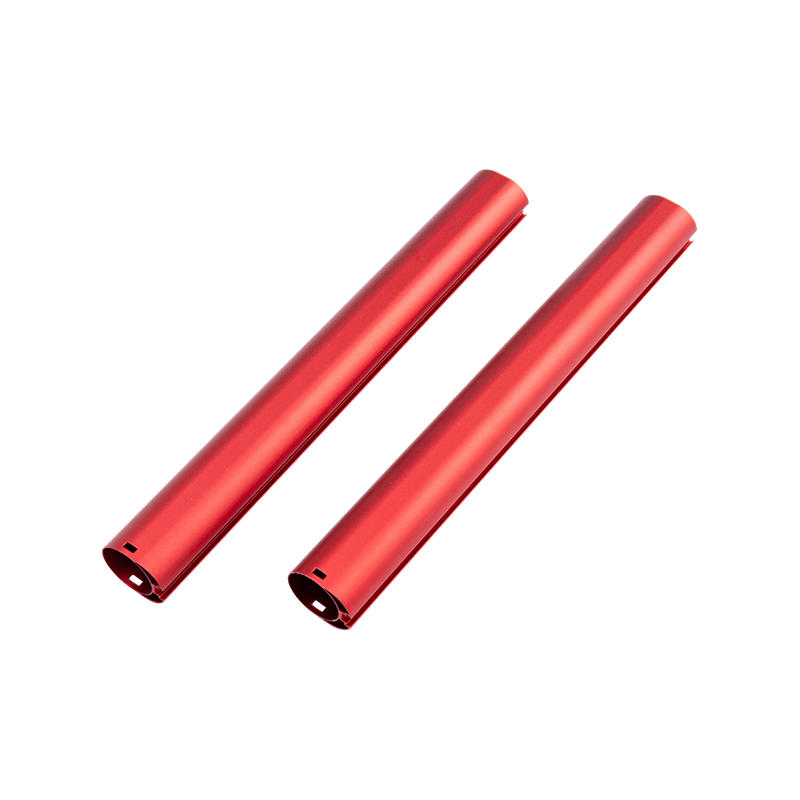
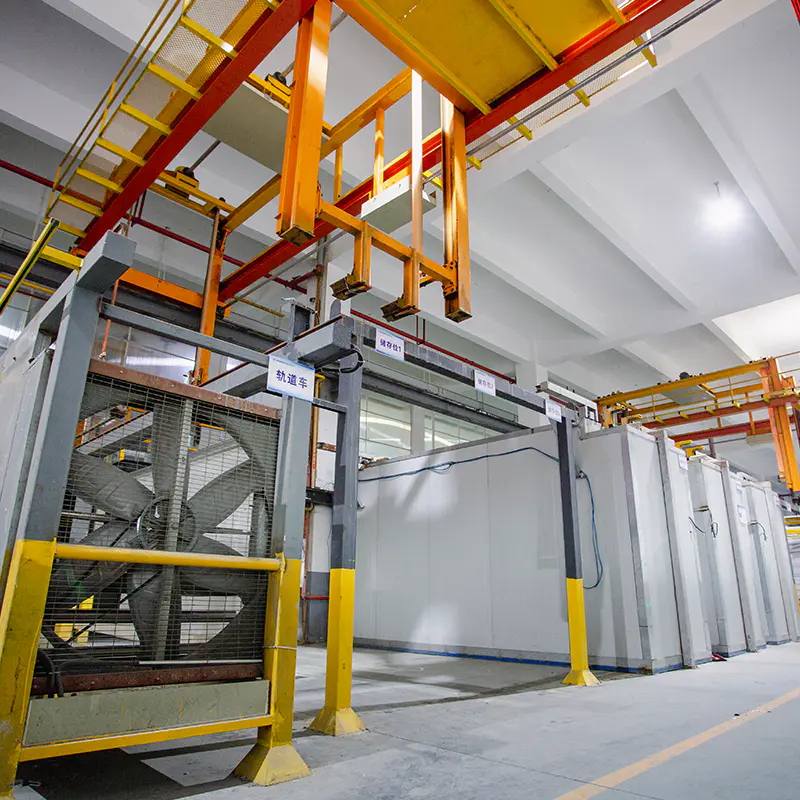 Anodiseret aluminium ekstruderingsprofiler med farve- og tykkelsesmuligheder Tilbyder sølv-hvid, sort, bronze, champagne og sekundære farvestoffer, flere anodiseringstykkelser, fremstilling og anvendelser fra arkitektur til elektronik. Se produkt →
Alloy Choice sætter farven, før farven gør det
Anodisering forstærker alt, hvad der er i legeringen. Kobber, jern, silicium og mangan påvirker alle oxidets tone, så to profiler, der ser identiske ud på pressen, kan afslutte to nuancer fra hinanden.
- 6063 er arbejdshestens ekstruderingslegering og tager klar eller farvet svovlsyreanodisering rent.
- 6463 holder jern og silicium lavt, så det anodiserer lyst frem for gråt, hvilket er grunden til, at det serverer dekorative trim og perler.
- 6061 er stærkere og bearbejder godt, men dens legeringselementer skubber belægningen mod en varmere grå, der begrænser farvetilpasning.
- 7xxx-legeringer vil anodisere, men bliver generelt mørkere, og 2xxx-legeringer med højt kobberindhold er dårlige kandidater til dekorativt arbejde.
Proceshistorik dukker også op i tanken. Ujævn bratkøling, en kold matrice eller en lav udgangstemperatur kan efterlade striber og strømningslinjer, der forbliver usynlige efter ekstrudering og bliver tydelige efter anodisering. Det er derfor ekstruderingsproces og legeringsvalgsguide er værd at læse før en ny profil citeres, ikke efter at en batch er blevet afvist ved anodiseringslinjen.
Holder farve og tykkelse stabil på tværs af batcher
Konsistens er procesdisciplin snarere end et løfte. Tre kontroller gør det meste af arbejdet.
- En fysisk masterprøve, opbevaret væk fra sollys og håndtering, bruges til at bedømme hvert løb under det samme lys. En D65 visningsstand og et butiksvindue vil være uenige, og standen er den, der tæller.
- En numerisk farvetolerance, normalt skrevet som en Delta E-grænse, der er aftalt skriftligt, før den første batch afsendes.
- Farvepartikontrol, med badkemi, farvestofkoncentration, temperatur og nedsænkningstid registreret for hver belastning, så en afvigelse kan spores i stedet for at gætte.
Rack-mærker fortjener også en beslutning på forhånd. Hvert kontaktpunkt efterlader blankt aluminium, fordi der ikke løber nogen strøm der, hvor stativet rører profilen. På elevatorstole eller profiler til brusekabiner skal disse mærker planlægges på skjulte flader, indvendige afkast eller afskårne ender. At finde et stativmærke på en synlig flade efter forsegling koster hele partiet.
Hvor anodiserede ekstruderinger udfører rigtigt arbejde
Anodiserede profiler fortjener deres plads overalt, hvor udseende og holdbarhed bedømmes sammen.
- Elevatorvogne og skaktprofiler: førerhuse med stor trafik har brug for overflader, der overlever rengøringskemikalier og konstant håndkontakt uden at blive slidt.
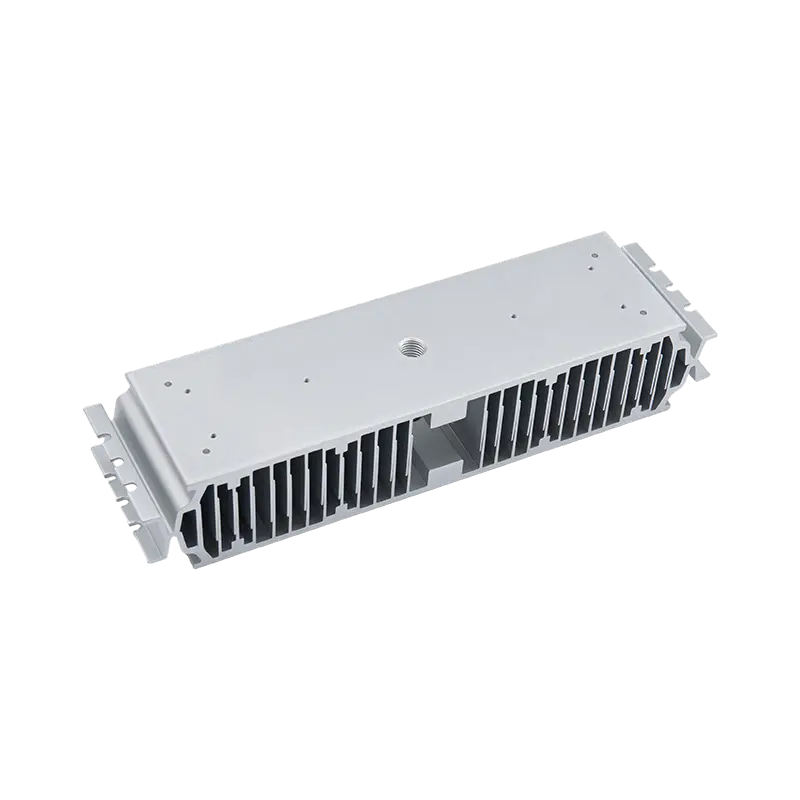
- Køleplader: LED- og effektelektronikhuse bruger anodiserede kølepladeprofiler til korrosionsbeskyttelse med en kontrolleret termisk straf.
- Varmeapparater og vakuumrør: Forhøjede driftstemperaturer favoriserer et stabilt oxidlag over en polymerbelægning.
- Køkkenudstyr: mat anodiserede profiler modstår ridser og tolererer højere temperaturer end malede alternativer.
- Brusekabiner, håndklædeholdere og fatninger: farvet anodisering dækker badeværelsesarmaturer, mens præcisionsekstrudering holder fatningsprofiler dimensionelt tætte.
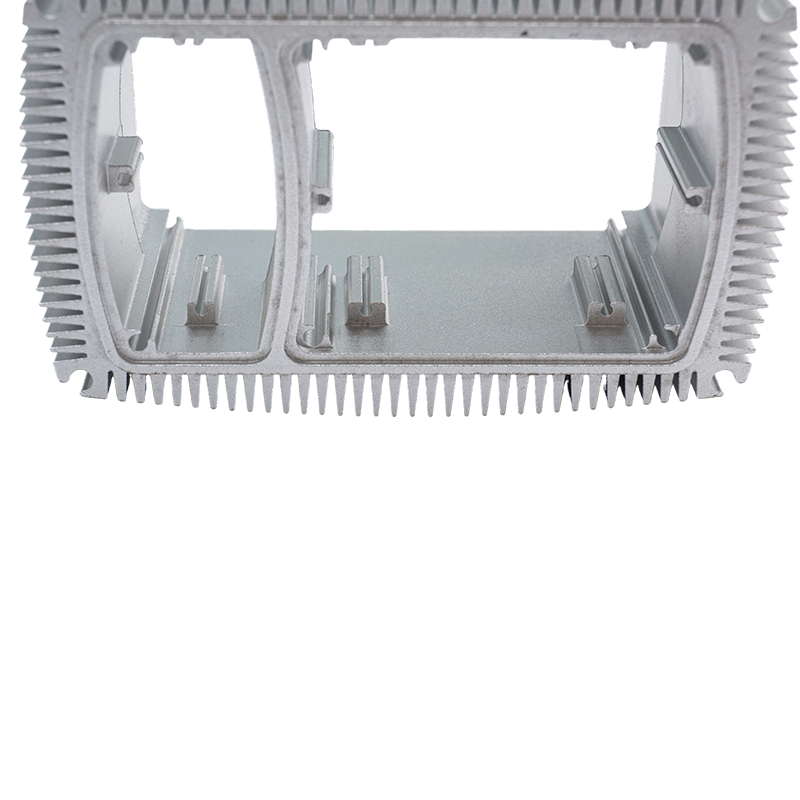 Høj termisk ledningsevne anodiseret aluminium køleprofiler Denne liste præsenterer den anodiserede aluminiums kølepladeprofil til køberforespørgsel, med specifikationer, parametre og firmaprofilsektioner til gennemgang. Se produkt →
En indkøbstjekliste, før ordren frigives
- Navngiv legeringen og temperamentet, ikke kun "aluminium". 6063-T5 og 6061-T6 anodiserer til forskellige farver og bearbejder forskelligt.
- Angiv anodiseringstypen, -klassen og -tykkelsesområdet efter standard, for eksempel Type II, Klasse II, 0,0004 til 0,0007 tommer.
- Vedhæft en fysisk farvemaster og en Delta E-grænse i stedet for et fotografi eller en skriftlig beskrivelse.
- Bestem bearbejdningsrækkefølgen. Skæring eller bankning efter anodisering afslører bart metal; maskering før anodisering øger omkostningerne, men holder et rent udseende.
- Indstil korrosionstestmetoden og timer, typisk neutral saltspray til ASTM B117.
- Marker reolplaceringer og det maksimalt acceptable kontaktmærke på kosmetiske flader, og tillad dimensionel vækst på hver parringsoverflade.
En specifikation, der dækker disse seks punkter, holder i en tvist, fordi hver enkelt kan måles i stedet for at skændes om.
Rengøring af anodiserede overflader uden at beskadige dem
Mild opvaskemiddel, varmt vand og en blød klud klarer næsten enhver situation. Undgå alkaliske rengøringsmidler, ammoniakbaserede glassprays, blegemiddel og slibende puder, fordi stærk alkali angriber den forseglede oxid og sløver finishen permanent. Udendørs skal du skylle salt og byggestøv væk i stedet for at skrubbe det hen over overfladen. Anodiserede profiler behøver aldrig voks, og ommaling er slet ikke en del af deres vedligeholdelsesrutine.
Anodiseret aluminiumsekstrudering fungerer bedst, når finishen er specificeret som et teknisk krav frem for en farveprøve. Legering, type, tykkelse, tætning og reol efterlader alle fingeraftryk på den sidste del, og hver af dem kan skrives ind på tegningen, inden produktionen starter.
Yindu Aluminium har ekstruderet og færdiggjort aluminiumsprofiler i Nanxun, Zhejiang siden 1985, hvor de har kørt anodisering, hård anodisering, pulverlakering, PVDF-belægning og CNC-bearbejdning under ét tag med en kapacitet på omkring 10.000 tons profiler om året. Hvis en tegning allerede kræver en specifik legerings- og anodiseringsklasse, er næste trin at bekræfte ekstruderings- og efterbehandlingsruten, og vores sortiment af aluminiumsprofiler viser de standardformer, vi producerer internt til elevatorer, varmeapparater, køkkenudstyr og badeværelsesarmaturer.
Forrige indlæg
Ingen tidligere artikel
Næste indlæg
Aluminium vinduesrammeprofil: Legering, finish og tolerancevejledning for købere
Adresse
nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtig menu
Tilmeld nyhedsbrev
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenter af tilpassede aluminiumsekstruderinger

