

Vejledning til anodiseret finish: Procestyper, belægningstykkelse og kvalitetskontrol
Anodiseret finish er ikke et lag påført oven på aluminium. Det er selve aluminiumsoverfladen, omdannet til en tæt oxidfilm ved en elektrokemisk proces. Dette betyder, at finishen ikke kan skrælle eller flage som maling. For købere af aluminiumsprofiler er det praktiske resultat en overflade med korrosionsbestandighed, slidstyrke og et ensartet metallisk udseende, der holder i årevis.
Nøglebeslutningen, når du specificerer anodiseret aluminium, er ikke blot, om der skal anodiseres, men hvilken type anodisering, der passer til din anvendelse. En dekorativ indvendig profil kræver en anden belægning end en slidstærk køleplade eller en komponent af marinekvalitet. At forstå disse forskelle, før du bestiller, kan spare dig for dyrt omarbejde.
Hvordan anodiseringsprocessen fungerer
Anodiseringsprocessen bruger en elektrolysecelle. Aluminiumsdelen fungerer som anode, mens en ledende modelektrode fungerer som katode. Begge er nedsænket i et surt elektrolytbad, typisk fortyndet svovlsyre til de fleste kommercielle anvendelser.
Når jævnstrøm passerer gennem cellen, frigives oxygenioner ved aluminiumoverfladen og reagerer med metallet og danner aluminiumoxid. Oxidlaget vokser både indad og udad fra den oprindelige overflade. Dette vækstmønster er det, der gør anodisering fundamentalt forskellig fra plettering eller maling. Belægningen er ikke en separat film, men en transformation af selve aluminiumet.
Oxidstrukturen består af et tyndt barrierelag i bunden og et tykkere porøst lag over det. Det porøse lag er kritisk, fordi det tillader overfladen at absorbere farvestoffer til farvning. Efter anodiseringstrinnet forsegles porerne med varmt vand eller nikkelacetat for at låse farven og forbedre korrosionsbestandigheden.
Procesparametre påvirker direkte den endelige belægning. Strømtæthed, badtemperatur og anodiseringstid bestemmer belægningens tykkelse og hårdhed. En 10-mikron type II-belægning kan tage 20 til 30 minutter, mens en 40- til 50-mikron hård anodiseret belægning kan kræve flere timers behandlingstid.
Typer af anodiseret finish
Anodisering af kromsyre (type I)
Anodisering af kromsyre producerer et tyndt, tæt oxidlag, typisk 2 til 5 mikrometer tykt. Det giver fremragende korrosionsbestandighed med minimal ændring af delens dimensioner. Type I bruges ofte til præcisionsluftfartskomponenter og dele, der kræver snævre tolerancer. Belægningen danner også en fremragende grunder til efterfølgende maling.
Svovlsyreanodisering (Type II)
Svovlsyreanodisering er standardvalget for de fleste kommercielle aluminiumsprofiler. Den producerer en belægningstykkelse på 5 til 25 mikron og giver en god balance mellem korrosionsbeskyttelse, udseende og omkostninger. Type II overflader accepterer farvestoffer godt, hvilket gør det til den foretrukne vej til dekorative arkitektoniske finish, hvor en ensartet metallisk farve er påkrævet.
Hård anodisering (Type III)
Hård anodisering udføres ved lavere badtemperaturer, normalt omkring frysepunktet, og med højere strømtætheder. Den resulterende belægning er 25 til 50 mikrometer tyk, med en overfladehårdhed typisk i området 300 til 500 HV. Til sammenhæng falder standard Type II-belægninger normalt mellem 200 og 300 HV. Type III er specificeret til komponenter, der udsættes for stort slid, såsom køleprofiler, pumpehuse og glideskinner.
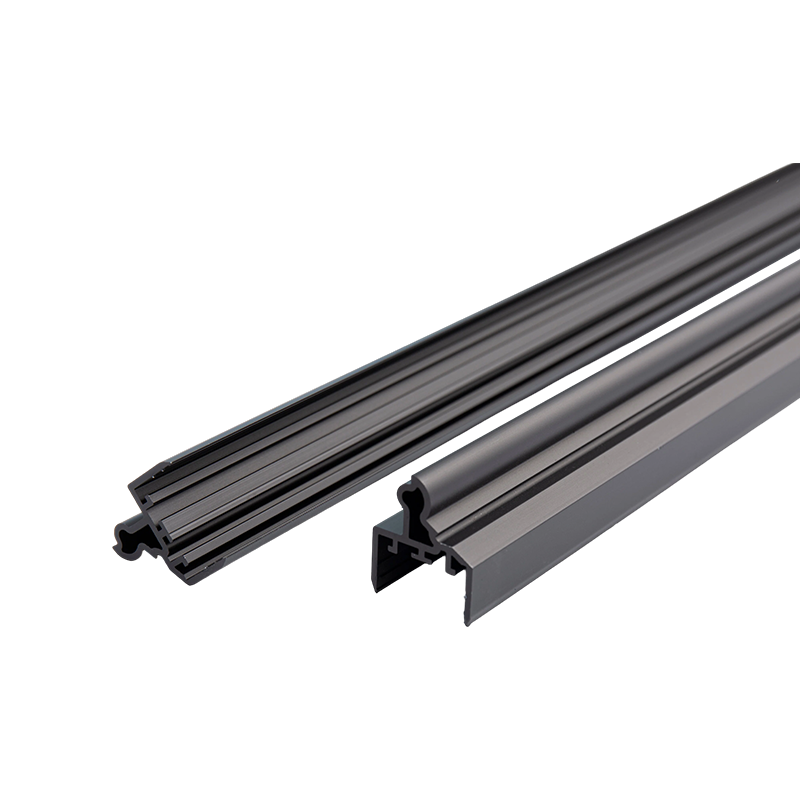
 Hård anodisering til aluminiumslegeringer: tyk, slidstærk belægning Hård anodisering skaber et 25-100µm oxidlag med en hårdhed på 300-600 HV, ideel til slidstærke komponenter som køleplader og glideskinner. Denne proces passer til dele, der kræver holdbarhed ud over standard Type II-belægninger. Se produkt →
Belægningstykkelse og ydeevnespecifikationer
| Type | Typisk tykkelse | Overfladehårdhed | Almindelige applikationer |
|---|---|---|---|
| Type I (krom) | 2-5 mikron | Lavere, ikke-målbar | Præcisionsluftfart, gevinddele |
| Type II (Svovlsyre) | 5-25 mikron | 200-300 HV | Arkitektoniske, dekorative, generelle profiler |
| Type III (Hård) | 25-50 mikron | 300-500 HV | Køleplader, elevatorprofiler, slidflader |
Anodiseret vs pulverlakeret aluminium
Anodisering og pulverlakering er de to mest almindelige efterbehandlingsmetoder til aluminiumsprofiler, men de løser forskellige problemer. At kende forskellen forhindrer dyre specifikationsfejl.
Anodisering omdanner metaloverfladen til oxid. Finishen er en del af selve aluminiumet, så det kan ikke skalle eller flise af. Den bevarer et naturligt metallisk udseende og er meget modstandsdygtig over for UV-fading. Den væsentligste begrænsning er en relativt tynd belægning sammenlignet med pulverlak, hvilket betyder, at den ikke gør meget for at forbedre slagfastheden.
Pulvercoating påfører et polymerlag typisk 60 til 120 mikrometer tykt. Den tilbyder en bredere palet af farver og kan skjule overfladefejl. En pulverlakeret overflade kan dog skår ved stød, og polymerlaget kan falme eller kridte over tid i stærkt sollys.
For udendørs arkitektoniske profiler er anodisering ofte det bedre valg, fordi oxidlaget er stabilt under UV-eksponering og ikke lider af belægningsvedhæftningsproblemer. For dele, der vil blive håndteret under barske forhold og har brug for et tykt beskyttende lag, er pulverlakering stadig en gyldig mulighed. I praksis tilbyder mange producenter begge dele, så du kan matche finishen til installationsmiljøet.
Hvad skal specificeres, når du bestiller anodiserede profiler
Bestilling af anodiserede aluminiumsprofiler handler ikke kun om at vælge en farvekode. Flere tekniske detaljer påvirker det endelige resultat og bør bekræftes med din leverandør inden produktion.
Valg af legering er den første faktor. 6000-seriens legeringer, især 6063 og 6061, er standarden for anodiserede arkitektoniske profiler. De producerer et ensartet oxidlag og accepterer farvestoffer konsekvent. Højere kobberlegeringer som 2024 er sværere at anodisere og har tendens til at producere en mørkere, mindre ensartet belægning.
Overfladeforberedelse har betydning. Ekstruderingslinjer og håndteringsmærker kan forblive synlige efter anodisering, medmindre profilen er mekanisk poleret eller sandblæst før anodiseringsbadet. Hvis en lys eller mat finish er påkrævet, skal du gøre det klart i din specifikation.
Ekstruderingsprofilens geometri påvirker også resultatet. Skarpe indvendige hjørner kan skabe ujævn strømstrøm, hvilket fører til variationer i belægningstykkelsen. Et design med tilstrækkelige fileteradier og glatte overgange giver en mere ensartet finish. For mere om dette, se vores oversigt over aluminiumsekstruderingsprocesser og legeringsovervejelser.
Farve- og tætningskrav skal angives eksplicit. Klare eller naturlige finish viser metaltonen, mens farvede finish skal angives med et farvereferencenummer. Forsegling udføres typisk med varmt vand eller nikkelacetat. En godt forseglet belægning modstår pletter og giver bedre korrosionsbestandighed. For hårdanodiserede dele er forsegling nogle gange udeladt for at bevare maksimal hårdhed, men dette er en afvejning, du bør drøfte med leverandøren.
Til sidst skal du definere belægningstykkelsen. Indvendige dekorative profiler har normalt brug for 8 til 15 mikron. Udvendige arkitektoniske profiler bør specificeres ved 20 til 25 mikron. Komponenter med kraftigt slid kan kræve 40 mikron eller mere. Disse tal påvirker direkte omkostninger og leveringstid, så vær præcis.
Hvor anodiseret finish giver mest værdi
Anodiseret finish giver den største fordel, når aluminiumsprofilen står over for en kombination af fugt, mekanisk slid og UV-eksponering.
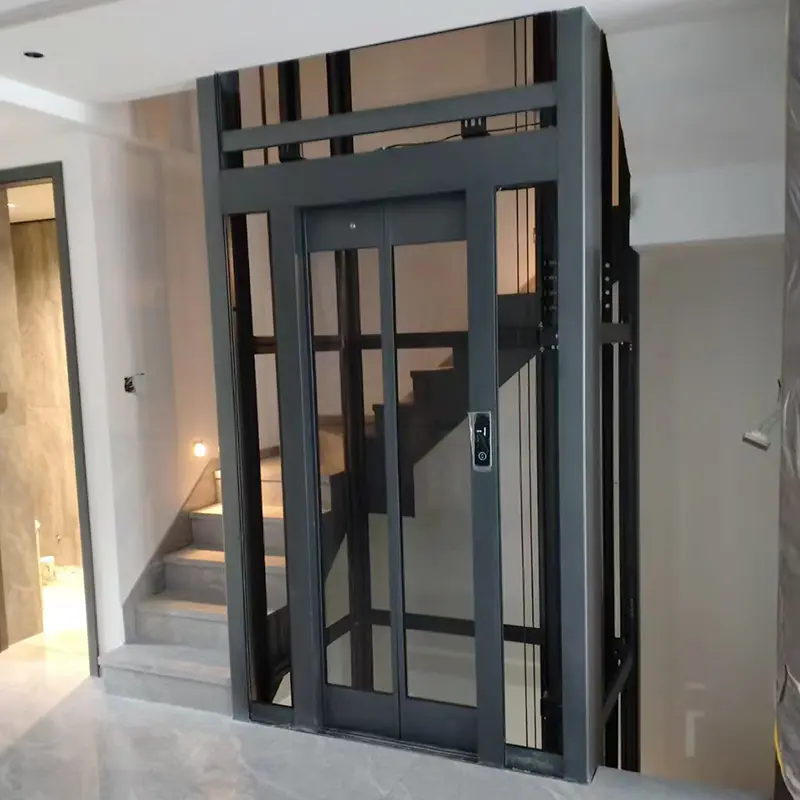
I elevatorapplikationer er højstyrke anodiserede bilprofiler specificeret, fordi finishen modstår konstant kontakt og hyppig rengøring. Det anodiserede lag forhindrer den hvide oxidfarvning, der ofte opstår på ubehandlet aluminium i fugtige omgivelser.
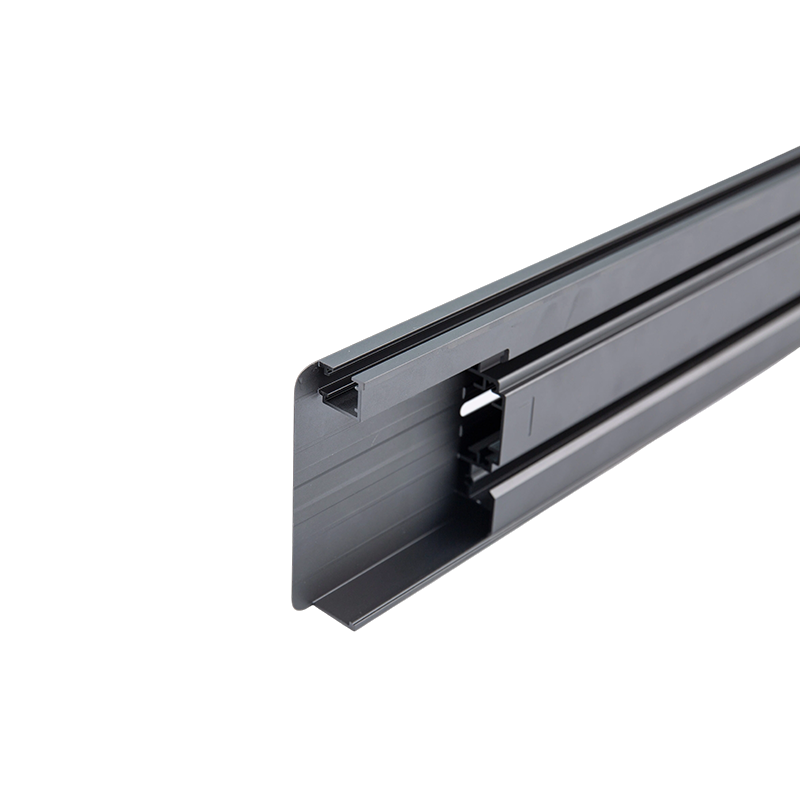
 Højstyrke anodiseret aluminiumsprofiler til elevatorbiler Disse profiler er fremstillet af 6063/6061 legering med T5-temperering og tilbyder strukturel stivhed og ridsefasthed. Den anodiserede finish forhindrer pletter og reducerer vedligeholdelsen i fugtige elevatormiljøer med stor brug. Se produkt →
For køleplader tjener anodisering et funktionelt formål. Oxidlaget er elektrisk isolerende, hvilket gør det muligt for kølepladen at røre ved elektroniske komponenter uden yderligere isoleringstape. Samtidig udstråler en anodiseret overflade varme mere effektivt end blankt aluminium, hvilket forbedrer den samlede termiske ydeevne.
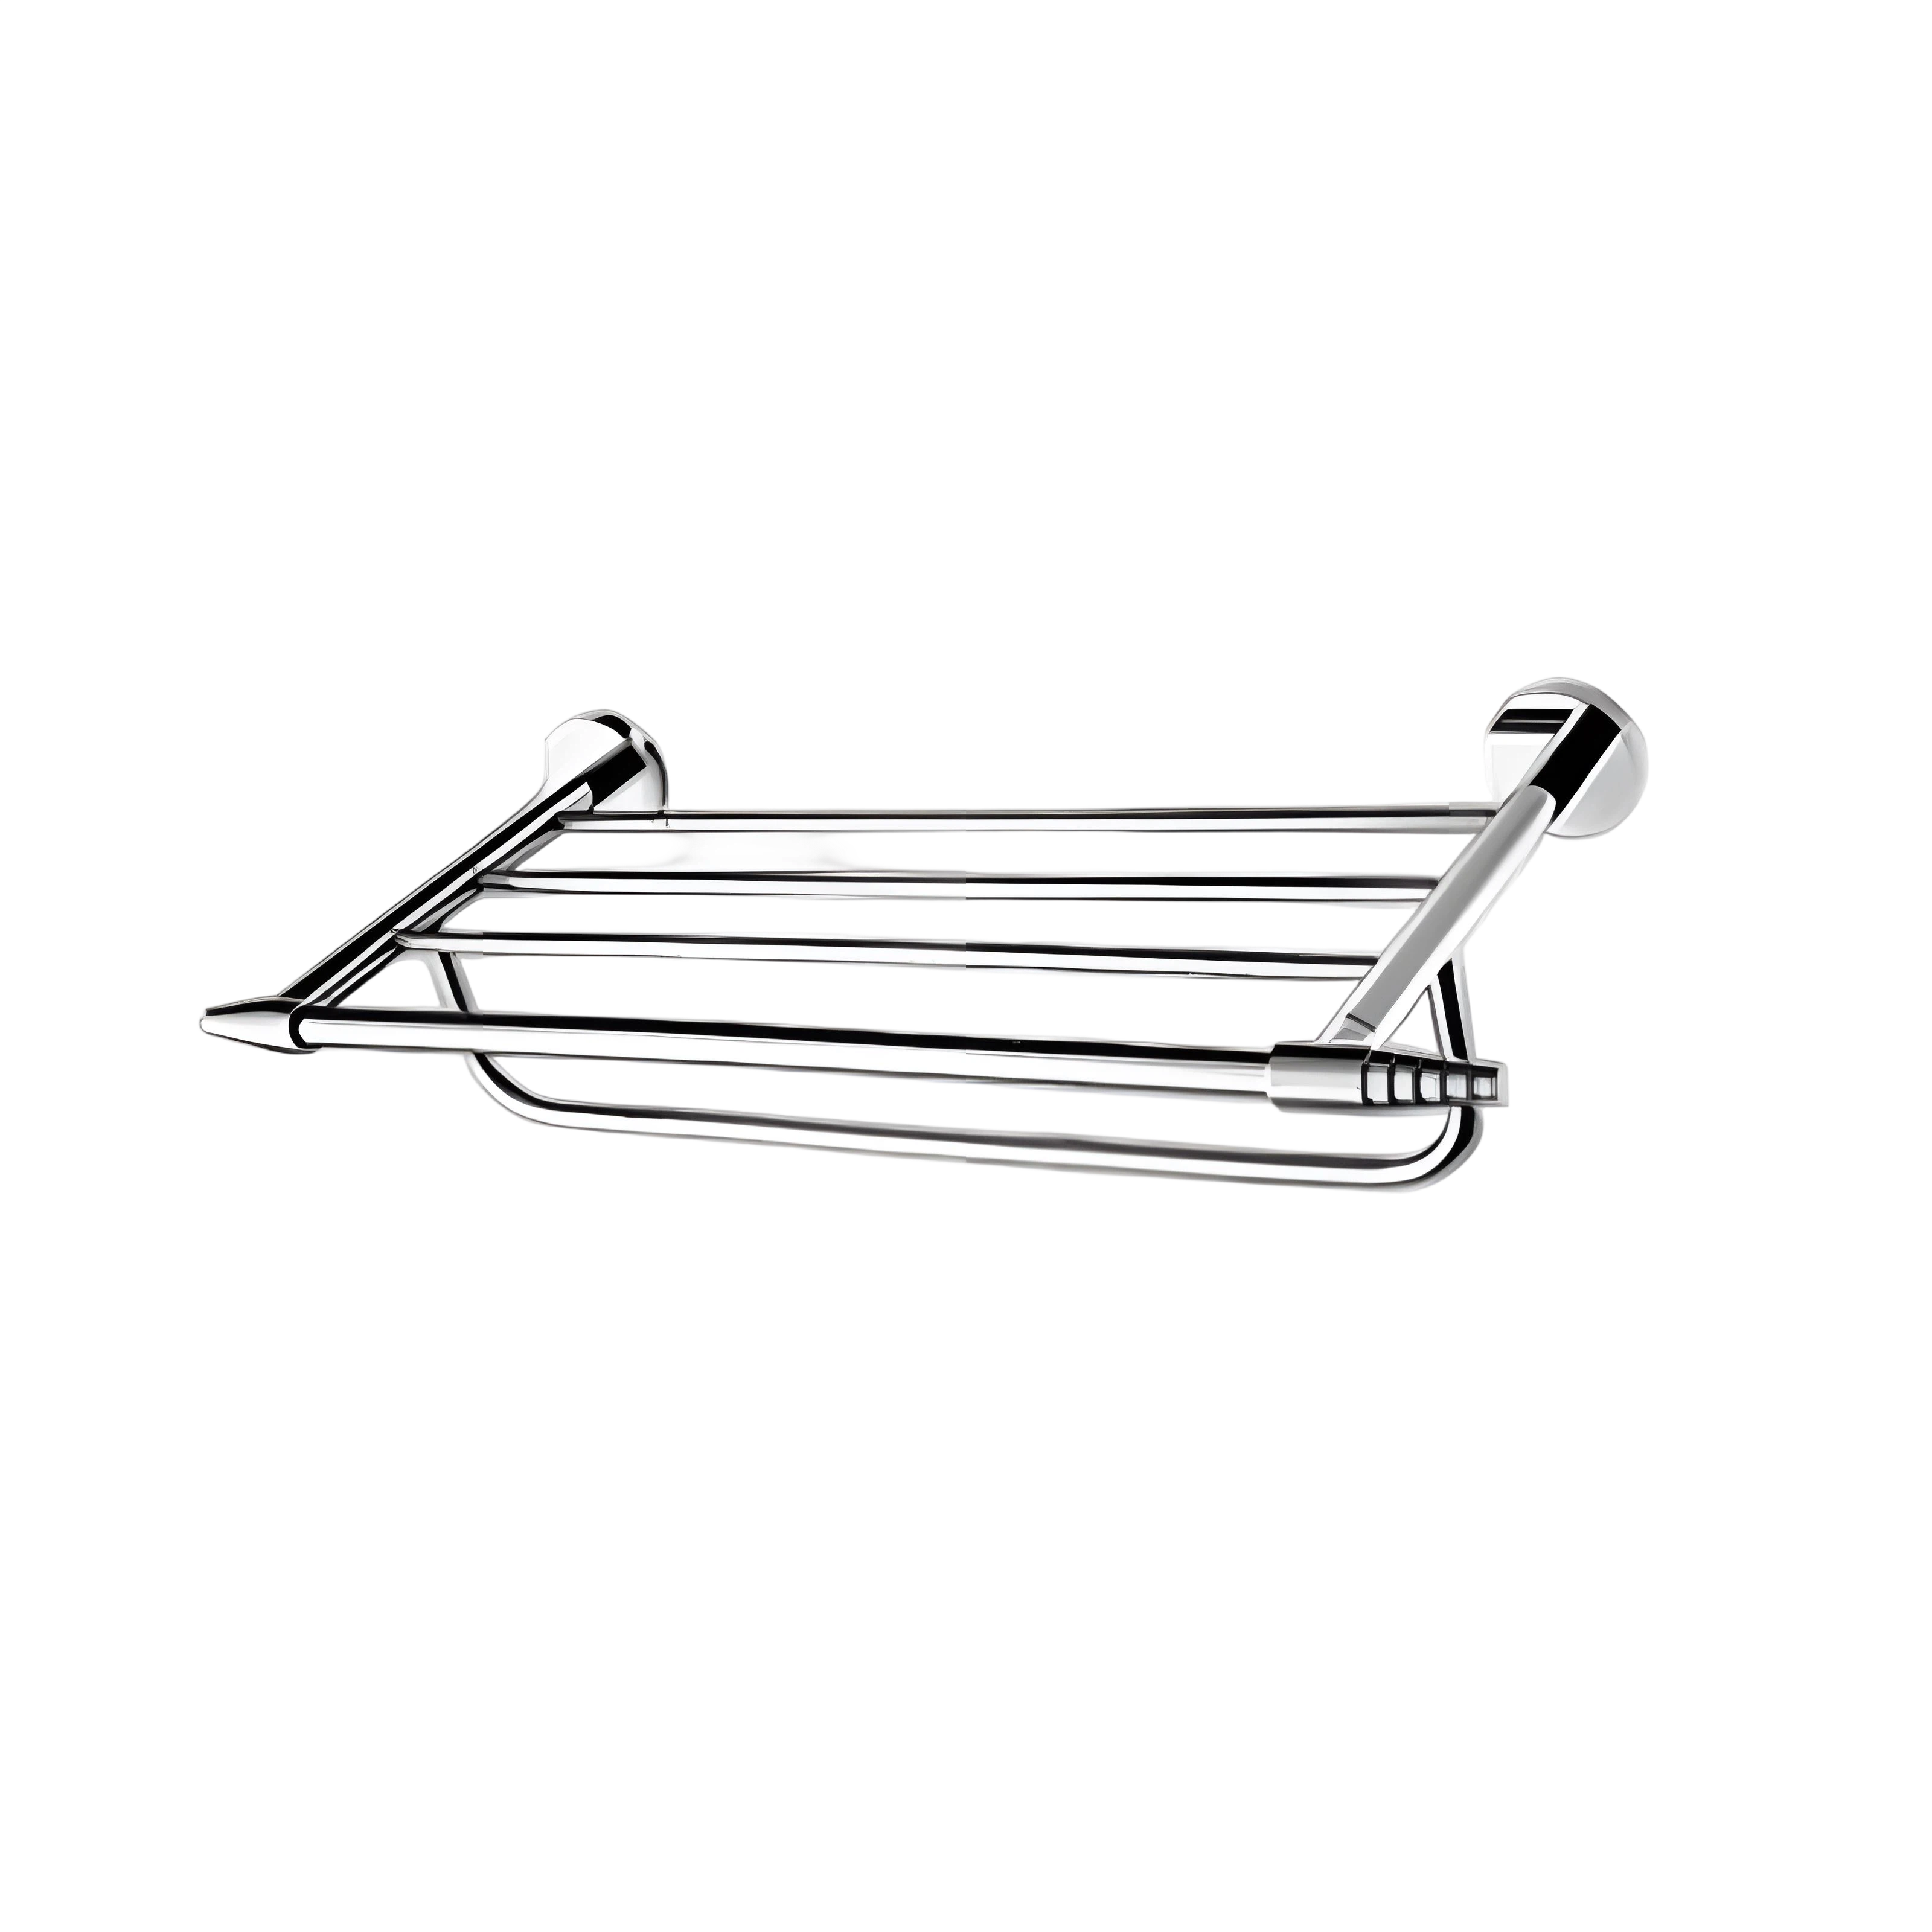
 Anodiseret aluminium profiler i forskellige farver og finish Fås i sølv, sort, bronze, champagne og brugerdefinerede farver med anodiseringstykkelser fra AA10 til AA25. Velegnet til køkkenudstyr og brusekabiner, finishen er holdbar og nem at rengøre. Se produkt →
Køkkenudstyr og profiler til brusekabiner har gavn af anodisering på lignende måder. Finishen er nem at rengøre og korroderer ikke efter gentagen udsættelse for vand, rengøringsmidler eller fødevarekontakt. Farvede anodiserede bruseprofiler bevarer et ensartet udseende år efter år, fordi farvestoffet er indlejret i oxidlaget i stedet for at sidde i en overfladefilm.
Til køkkenudstyr reducerer en mat, højtemperaturbestandig anodiseret overflade risikoen for at maden hænger fast og forenkler vask. Disse praktiske fordele er grunden til, at anodiseret finish er standard i produkter, hvor hygiejne og holdbarhed betyder noget.
Forrige indlæg
Aluminiumsstruktur til solcellemontage: En praktisk materialevejledning og valgtips
Næste indlæg
Aluminiumanodiseringsfarver: Valgmuligheder, begrænsninger og hvordan man specificerer dem korrekt
Adresse
nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtig menu
Tilmeld nyhedsbrev
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenter af tilpassede aluminiumsekstruderinger

