

Aluminiumanodiseringsfarver: Valgmuligheder, begrænsninger og hvordan man specificerer dem korrekt
En produktionsleder bestiller 500 meter mørk bronze anodiseret aluminiumsprofil til en brusekabinelinje. Den første levering matcher den godkendte prøve. Den anden levering, fra samme tegning og samme nominelle specifikation, ankommer synligt lettere med en pletvis glans langs hjørnerne. Leverandøren insisterer på, at begge batcher har samme finish. I tekniske termer kan begge dele være korrekte: anodiseringsfarve er resultatet af en elektrokemisk proces, der interagerer med legeringen, overfladeforberedelsen, filmtykkelsen, badets temperatur og farvestoffet eller elektrolytten, der bruges til at tilføje tone. Rent praktisk skal køberen vide, hvilke farver der kan gentages, hvilke farver der kun kan opnås inden for et tolerancebånd, og hvilke der aldrig bør loves på en produktionslinje. Denne artikel angiver disse grænser, så den næste ordre ikke bliver en forhandling.
Hvad anodisering gør ved aluminium
Anodisering vokser et kontrolleret oxidlag på aluminiumoverfladen ved at lede en elektrisk strøm gennem en sur elektrolyt, normalt svovlsyre. Det resulterende aluminiumoxidlag er hårdt, korrosionsbestandigt og i sin nyformede tilstand porøst. Disse porer er nøglen til farve. Farvestofmolekyler eller metalsalte kan aflejres inde i dem, og et sidste tætningstrin lukker porerne for at låse farven inde og genoprette korrosionsbestandigheden. Fordi oxidlaget er en del af metallet i stedet for en belægning oven på det, skræller eller flager anodiseret overflade ikke, som maling gør, og mørke anodiserede toner forbliver stabile under UV-eksponering. Den samme mekanisme forklarer, hvorfor farvekontrol er krævende: alt, der ændrer porestrukturen, filmtykkelsen eller legeringsresponsen, ændrer den endelige nuance.
Hvilke aluminiumanodiseringsfarver er faktisk tilgængelige
Der findes en praktisk palette, men den er smallere end et malingsfarvekort. Tabellen nedenfor opsummerer, hvad en typisk anodiseringslinje kan levere med acceptabel konsistens.
| Farveudvalg | Produktions repeterbarhed | Typiske anvendelser |
|---|---|---|
| Sort, mørk bronze, grafitgrå | Høj | Arkitektoniske profiler, køleplader, elevatorlister, bruserammer |
| Mellem bronze, champagne, grå | Godt | Vindues- og dørprofiler, gardinvæg, hvidevarer |
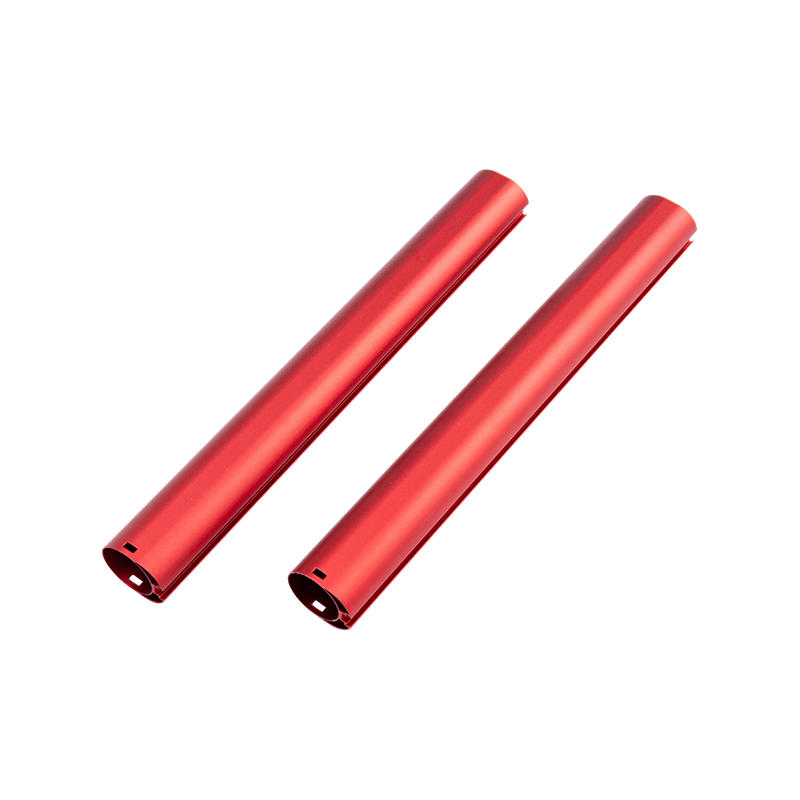
| Blå, rød, grøn, guld | Moderat, med batchvariation | Dekorative dele, forbrugerprodukter, mærkeelementer |
| Gul, lilla, orange | Begrænset | Kortvarige dekorative dele, kun prøveudtagning |
| Ægte hvide, lyse pasteller | Ikke muligt ved anodisering | Brug klar eller sølv anodisering eller pulverlakering i stedet |
Sort og mørk bronze dominerer, fordi farvestoffet eller elektrolytbelastningen er tung nok til at maskere små variationer i filmtykkelsen. Champagne, grå og mellembronze opfører sig godt, fordi elektrolytisk farvning er mere stabil end organisk farvning. Blå, rød, grøn og guld er opnåelige for mindre dele og simple geometrier, men den samme farve lavet af en anden legeringsbatch kan skifte mærkbart. Ægte hvid kan ikke fremstilles i betydningen af en malet hvid overflade; den nærmeste mulighed er en klar eller sølv anodiseret finish, der lader den naturlige metaltone komme igennem. For lyse pastelfarver er pulverlakering normalt den mere ærlige specifikation.
Sådan fremstilles farvet anodiseret aluminium
Økologisk farvestof
Efter anodisering dyppes den porøse del i et farvebad, og farven trænger ind i porerne. Denne metode producerer blå, rød, grøn, guld og sort. Det er omkostningseffektivt og giver lyse nuancer, men organiske farvestoffer varierer med temperatur, farvestofkoncentration og tætningskemi. Dele, der er farvet på denne måde, skal beskyttes mod langvarig udendørs eksponering, medmindre der er specificeret et UV-stabilt farvestof.
Elektrolytisk farvning
Delen anodiseres og anbringes derefter i en anden elektrolyt indeholdende tin-, nikkel- eller koboltsalte. En vekselstrøm afsætter metalpartikler i bunden af porerne og danner bronze, mørk bronze, sort, champagne og grå. Dette er standardmetoden for arkitektoniske og udvendige profiler, fordi farven er låst ind i oxidstrukturen og viser fremragende UV-stabilitet. Udvalget er begrænset til mørke og mellemtoner, men gentagelsesevnen er den bedste af de tre metoder.
Integral farvning
Farve dannes under selve anodiseringen ved at tilføje organiske syrer til badet og stole på legeringssammensætningen. Det skaber bronze og grå toner uden et separat farvetrin, men det er følsomt over for legeringskemi og bruges sjældent til ekstruderingsprofiler i dag på grund af omkostninger og kontrolproblemer.
Hvorfor den samme specifikation kan levere forskellige farver
Legeringssammensætning
Kvaliteten af aluminium ændrer, hvordan oxidlaget vokser, og hvordan det accepterer farve. Legeringer 6063 og 6060, standardkvaliteterne til arkitektonisk ekstrudering, anodiserer jævnt og er den sikreste base for ensartet farve. AA 6061 indeholder mere magnesium og silicium og kan producere en anden lysstyrke og en lidt anden tone. Hvis en enhed blander 6060 og 6061 profiler, er en vis farvevariation uundgåelig. Forholdet mellem legeringsvalg og efterbehandlingsadfærd er dækket mere i dybden vores guide til aluminiumsekstruderingsprocessen .
Overfladebehandling før anodisering
Den for-anodiserede mekaniske finish bestemmer, hvordan lyset reflekteres fra basismetallet. En dyse-ekstruderet profil med fine dyselinjer giver et retningsbestemt satin-look; en børstet finish giver en ensartet mat tone; en poleret finish fremstår lysere og mere metallisk. To dele med identiske anodiseringsparametre, men forskellige basisfinisher vil ikke matche.
Filmtykkelse og procesbetingelser
Mørkere farver kræver tykkere oxidfilm eller højere farvebelastning. Hvis anodiseringsmidlet kører 18 mikron på en del, der blev udtaget ved 12 mikron, vil farven være mørkere og forseglingsadfærden anderledes. Badtemperatur, syrekoncentration, strømtæthed, farvestofkoncentration, opholdstid og forseglingstid ændrer alle resultatet. En ansvarlig leverandør registrerer disse parametre for hver batch og tester en prøve, før ordren frigives.
Hvordan delens geometri ændrer den endelige farve
Skarpe kanter og hjørner har en tendens til at virke lysere, fordi strømtætheden koncentreres der, og oxidfilmen vokser anderledes. Dybe hulrum, slidser og huller er svære at farve jævnt, fordi farvebadet ikke kan bevæge sig frit inde i dem, så forsænkede områder ser ofte blegere ud. Lange, smalle profiler kan også forvrænge strømfordelingen inde i anodiseringstanken, hvilket giver en synlig forskel mellem midten og enderne af profilen. For køberen er den praktiske lektie at vurdere farven på en produktionsprøve i fuld længde i stedet for på en kort kupon, og at holde tværsnittet så ensartet som muligt, når finishen betyder så meget som formen.
Hård anodisering har sine egne farvegrænser
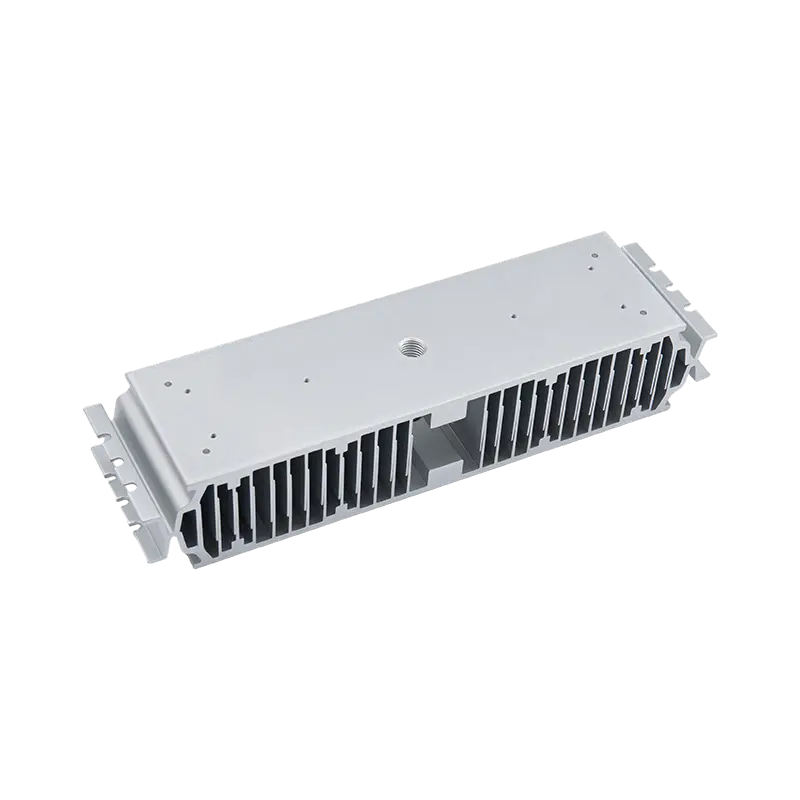
Hård anodisering giver et meget tykkere oxidlag, typisk 25 til 75 mikron, og er valgt for slidstyrke frem for udseende. Det bruges på køleplader, styreskinner, ventilhuse og andre funktionelle dele. Det tætte lag absorberer farvestof dårligt, og dets naturlige farve varierer fra mørkegrå til oliven eller brun afhængigt af legeringen. Sort er den eneste farve, der kan påføres med realistisk konsistens; lyse og lyse farver er ikke mulige, fordi belægningsbunden allerede er mørk. Hvis din del har brug for slidstyrken fra et tykt oxidlag, er det sikre farvevalg sort eller en naturlig mørk tone. En leverandør med en dedikeret linje, som vores hård anodisering af aluminiumslegeringer service, kan bekræfte den forventede nuance med en prøveprøve inden produktionen begynder.
 Aluminiumslegering hård anodiseringsservice Array Se produkt →
Sådan angives anodiseringsfarve, så produktionen kan levere
Start med det funktionelle krav i stedet for et farvenavn. En brusekabine, der vender mod rengøringskemikalier, har brug for en godt forseglet, korrosionsbestandig finish; en køleplade har brug for en ensartet film, der understøtter termisk ydeevne; en dekorativ trim har brug for et udseende, som leverandøren kan gentage. Når funktionen er klar, bliver specifikationen enklere.
- Definer farven med en aftalt reference. Brug en fysisk anodiseret prøve eller en godkendt farvechip. RAL-numre er et udgangspunkt, men RAL er et malingssystem, og mange RAL-nuancer har ingen nøjagtig anodiseret ækvivalent.
- Angiv legeringen og den mekaniske finish. Skriv ned legeringskvaliteten, profilens tilstand, og om overfladen skal stanses, børstes eller poleres.
- Angiv anodiseringstype og tykkelse. Til indendørs dekorativ brug er Type II ved 8 til 12 mikron typisk; til udendørs brug, Type II ved 15 til 20 mikron; til slidapplikationer, Type III hård anodisering ved 25 til 50 mikron.
- Indstil en tolerance i form af en visuel sammenligning med en godkendt prøve under defineret belysning. Et numerisk delta-E mål er nyttigt, men det skal aftales med anodiseringsapparatet og måles på samme legering og finish.
- Bed om prøver i fuld længde fra den faktiske produktionslinje ved at bruge de samme legerings-, matrice- og procesindstillinger, som vil blive brugt til bulkordren.
- Vælg en leverandør, der styrer hele processen. Farveproblemer er lettere at løse, når ekstrudering og anodisering sker under ét tag; sådan er vores anodiseret aluminium ekstruderingsprofiler
 Producenter af anodiseret aluminium ekstruderingsprofiler, fabrik Array Se produkt → produceres, og hvorfor farveresultatet er ensartet fra batch til batch.
Hvor der anvendes farvet anodiseret aluminium
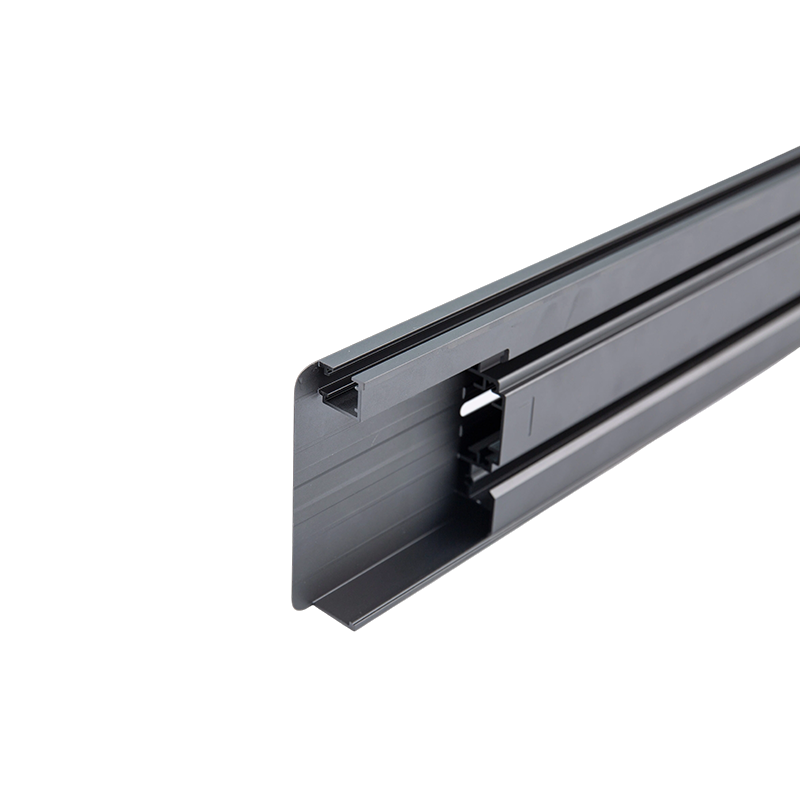
Farvede anodiserede profiler vises på steder, hvor finishen skal overleve både visuel inspektion og fysisk brug. Brusekabiner er et almindeligt eksempel, fordi profilerne står over for fugt, sæberester og gentagen aftørring; a korrosionsbestandig farvet anodiseret brusekabineprofil kombinerer en ensartet tone med en overflade, der er nemmere at holde ren end maling. Køleplader er afhængige af det anodiserede lag til elektrisk isolering og termisk emissivitet. Elevatorinteriør bruger mørk bronze og sort anodiseret beklædning, fordi de modstår fingeraftryk og ridser bedre end lyse belægninger. Køkkenudstyrsprofiler bruger lyse og matte toner, der tåler høj temperatur. I alle tilfælde er farven ikke kun dekoration: Det anodiserede lag er beskyttelsen, og farven lever inde i oxidet i stedet for oven på det.
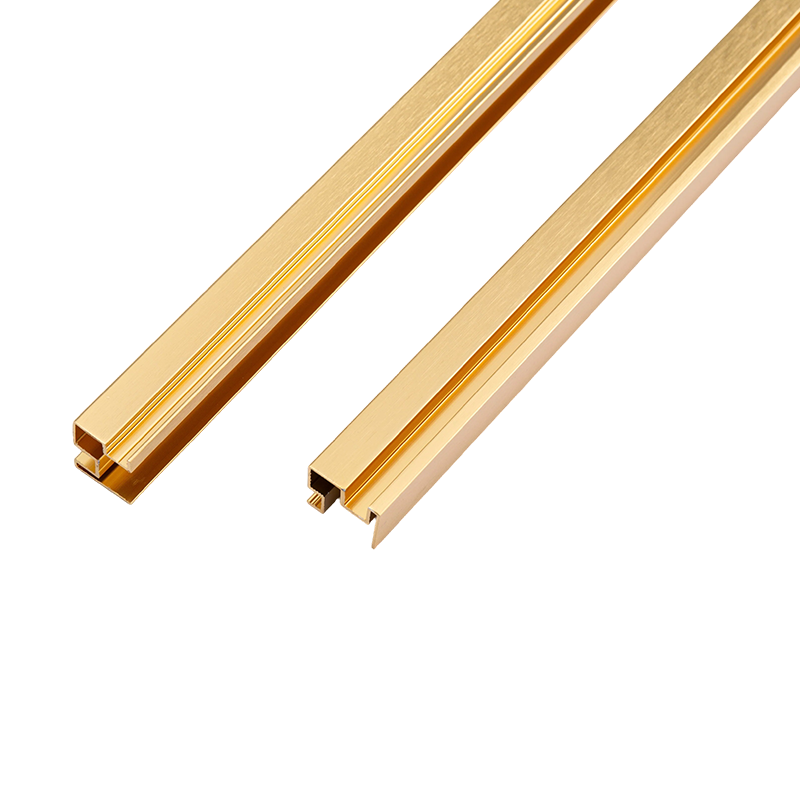 Korrosionsbestandigt farvet eloxerede brusekabine aluminiumsprofiler Leverandør Array Se produkt →
Den praktiske regel for enhver anodisering af aluminium er at matche farven til proceskapaciteten. Mørk bronze, sort, grå og champagne er pålidelige på tværs af batcher. Lyse farver kan laves, men de har en højere risiko for variation og en højere prøveomkostning. Ægte hvide og pastelfarver skal omdirigeres til pulverlakering. Med den rigtige referenceprøve, den rigtige legering, en realistisk tykkelsesspecifikation og en specialiseret producent af aluminiumsprofiler som driver hele processen, kan du modtage den farve du ønsker og samme farve ved næste ordre. Det er det, der adskiller en brugbar anodiseringsspecifikation fra et gæt.
Forrige indlæg
Vejledning til anodiseret finish: Procestyper, belægningstykkelse og kvalitetskontrol
Næste indlæg
Termisk ledningsevne af aluminium: legeringsdata, tempereringseffekter og hvorfor det betyder noget
Adresse
nr. 18, industripark, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang-provinsen, Kina
Hurtig menu
Tilmeld nyhedsbrev
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producenter af tilpassede aluminiumsekstruderinger

